免费咨询热线:0769-85157716
官 方 微 信 号:13332662668
官 方 微 信 号:13332662668
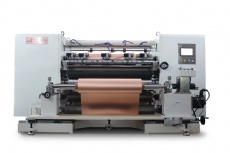
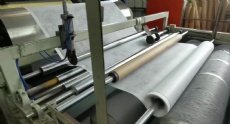
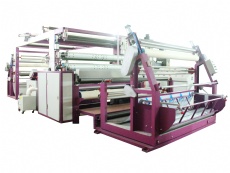
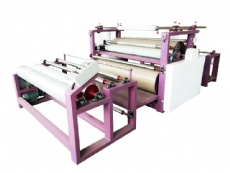
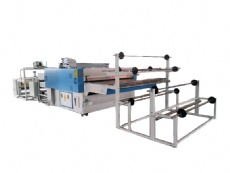
PVC 充气膜 + 纺织布复合设备|工艺 & 痛点解决方案
PVC 充气膜与纺织布复合多用于充气帐篷、充气艇、水上浮体、气密充气制品,核心难点:气密不漏气、不起泡、不分层、耐弯折、耐水压;PVC 膜受热易收缩,纺织布容易掉毛、张力拉伸,很容易出现局部气泡、后期脱层、充气后鼓包漏气。
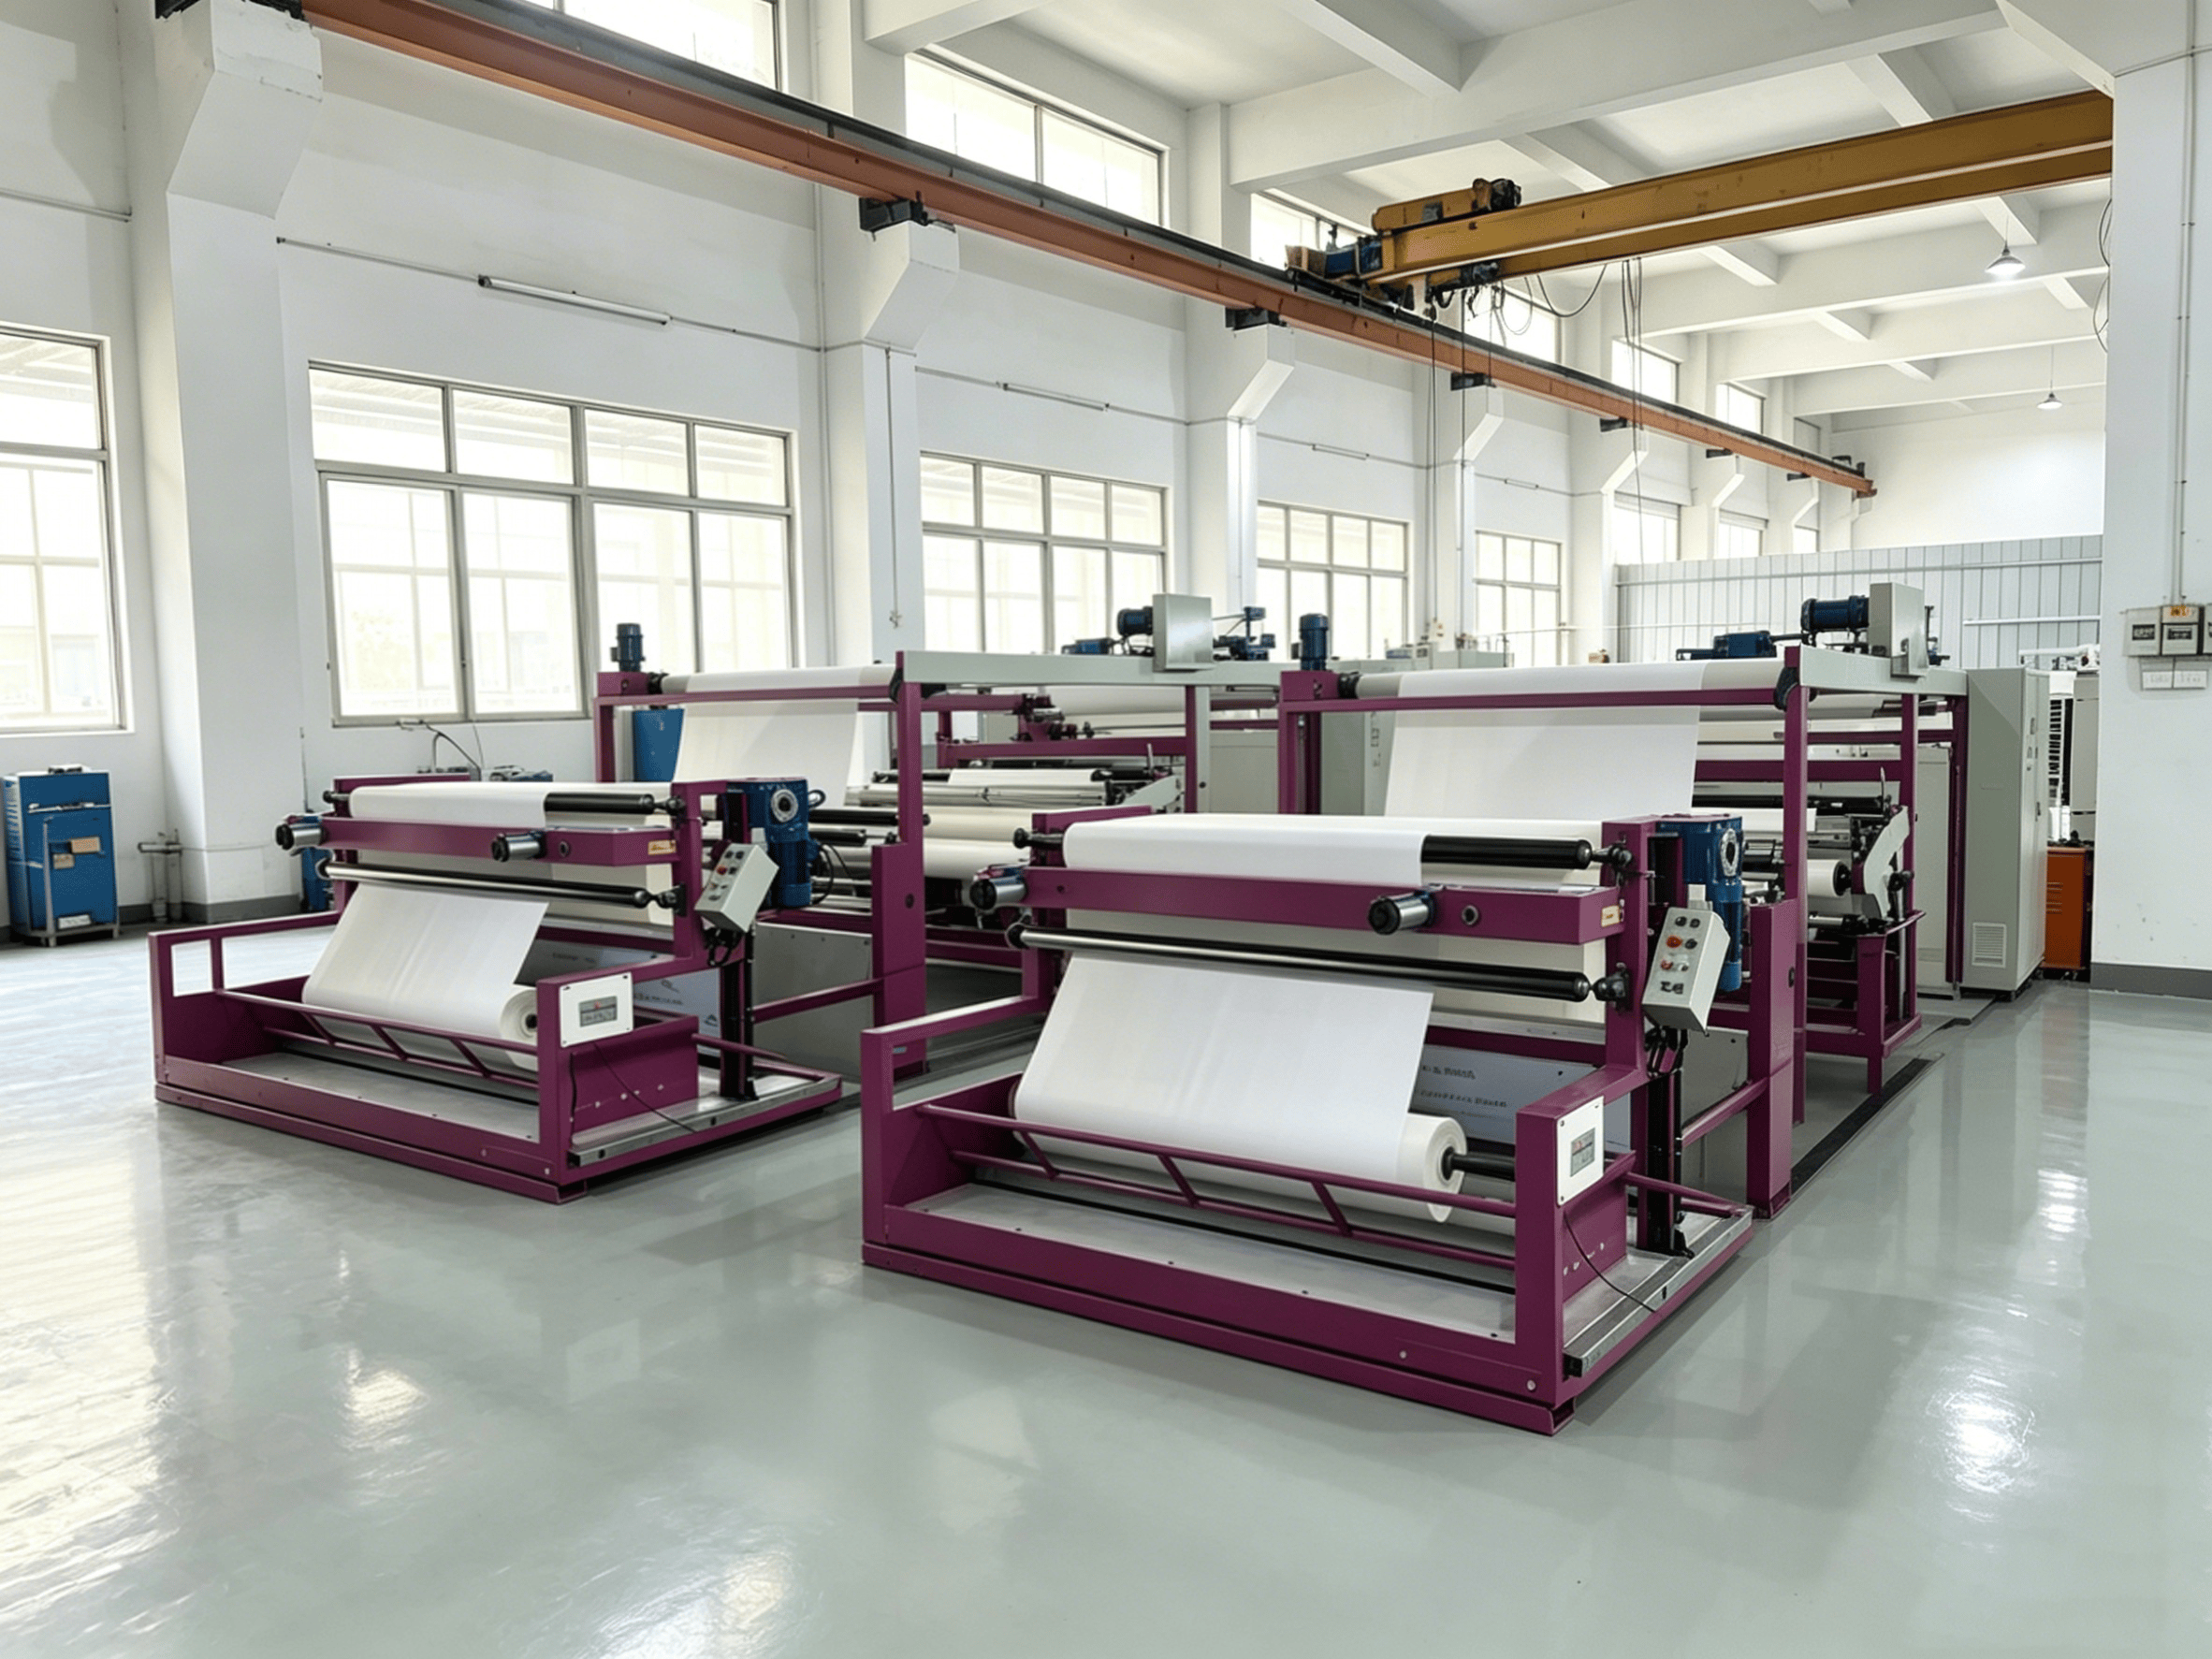
一、设备核心配置要点(适配充气膜气密复合)
放卷与张力系统
伺服闭环张力,EPC 自动纠偏;PVC 充气膜张力宜小,防止膜被拉伸后回缩起皱;纺织布张力匹配,避免两层张力差过大夹层裹气。
参考:PVC 膜张力 4‑8N/m;纺织布 6‑12N/m,浮动辊波动控制 ±5mm 以内。
表面处理单元(必配)
PVC 膜表面能低,直接上胶粘接差;配置电晕处理,提升膜表面达因值,保证胶水浸润,杜绝假粘、后期充气分层;处理后尽快上胶,避免吸附水汽灰尘。
涂布系统
优先 PUR 反应型热熔胶系统(充气产品主流),也可选PU胶;不建议普通水胶,耐水和气密性能不足。
复合压合单元
气动 / 液压稳压复合辊,保证整幅压力均匀;硅胶辊硬度适中,辊面无损伤残胶;
复合压力:0.3‑0.5MPa;复合辊温度 PUR 工艺 50‑70℃,严禁高温,防止 PVC 膜受热收缩变形。
低速生产:1‑2.5m/min,给足排气时间,把夹层空气充分挤出,这是不起泡关键。
冷却定型单元(重要)
复合后立刻经冷水辊冷却定型,锁住粘接效果,防止 PVC 膜热回缩,避免收卷后内部起泡反弹。
收卷
锥度张力收卷,不能收卷过紧,防止膜挤压变形;半成品不能马上分切,需要熟化。
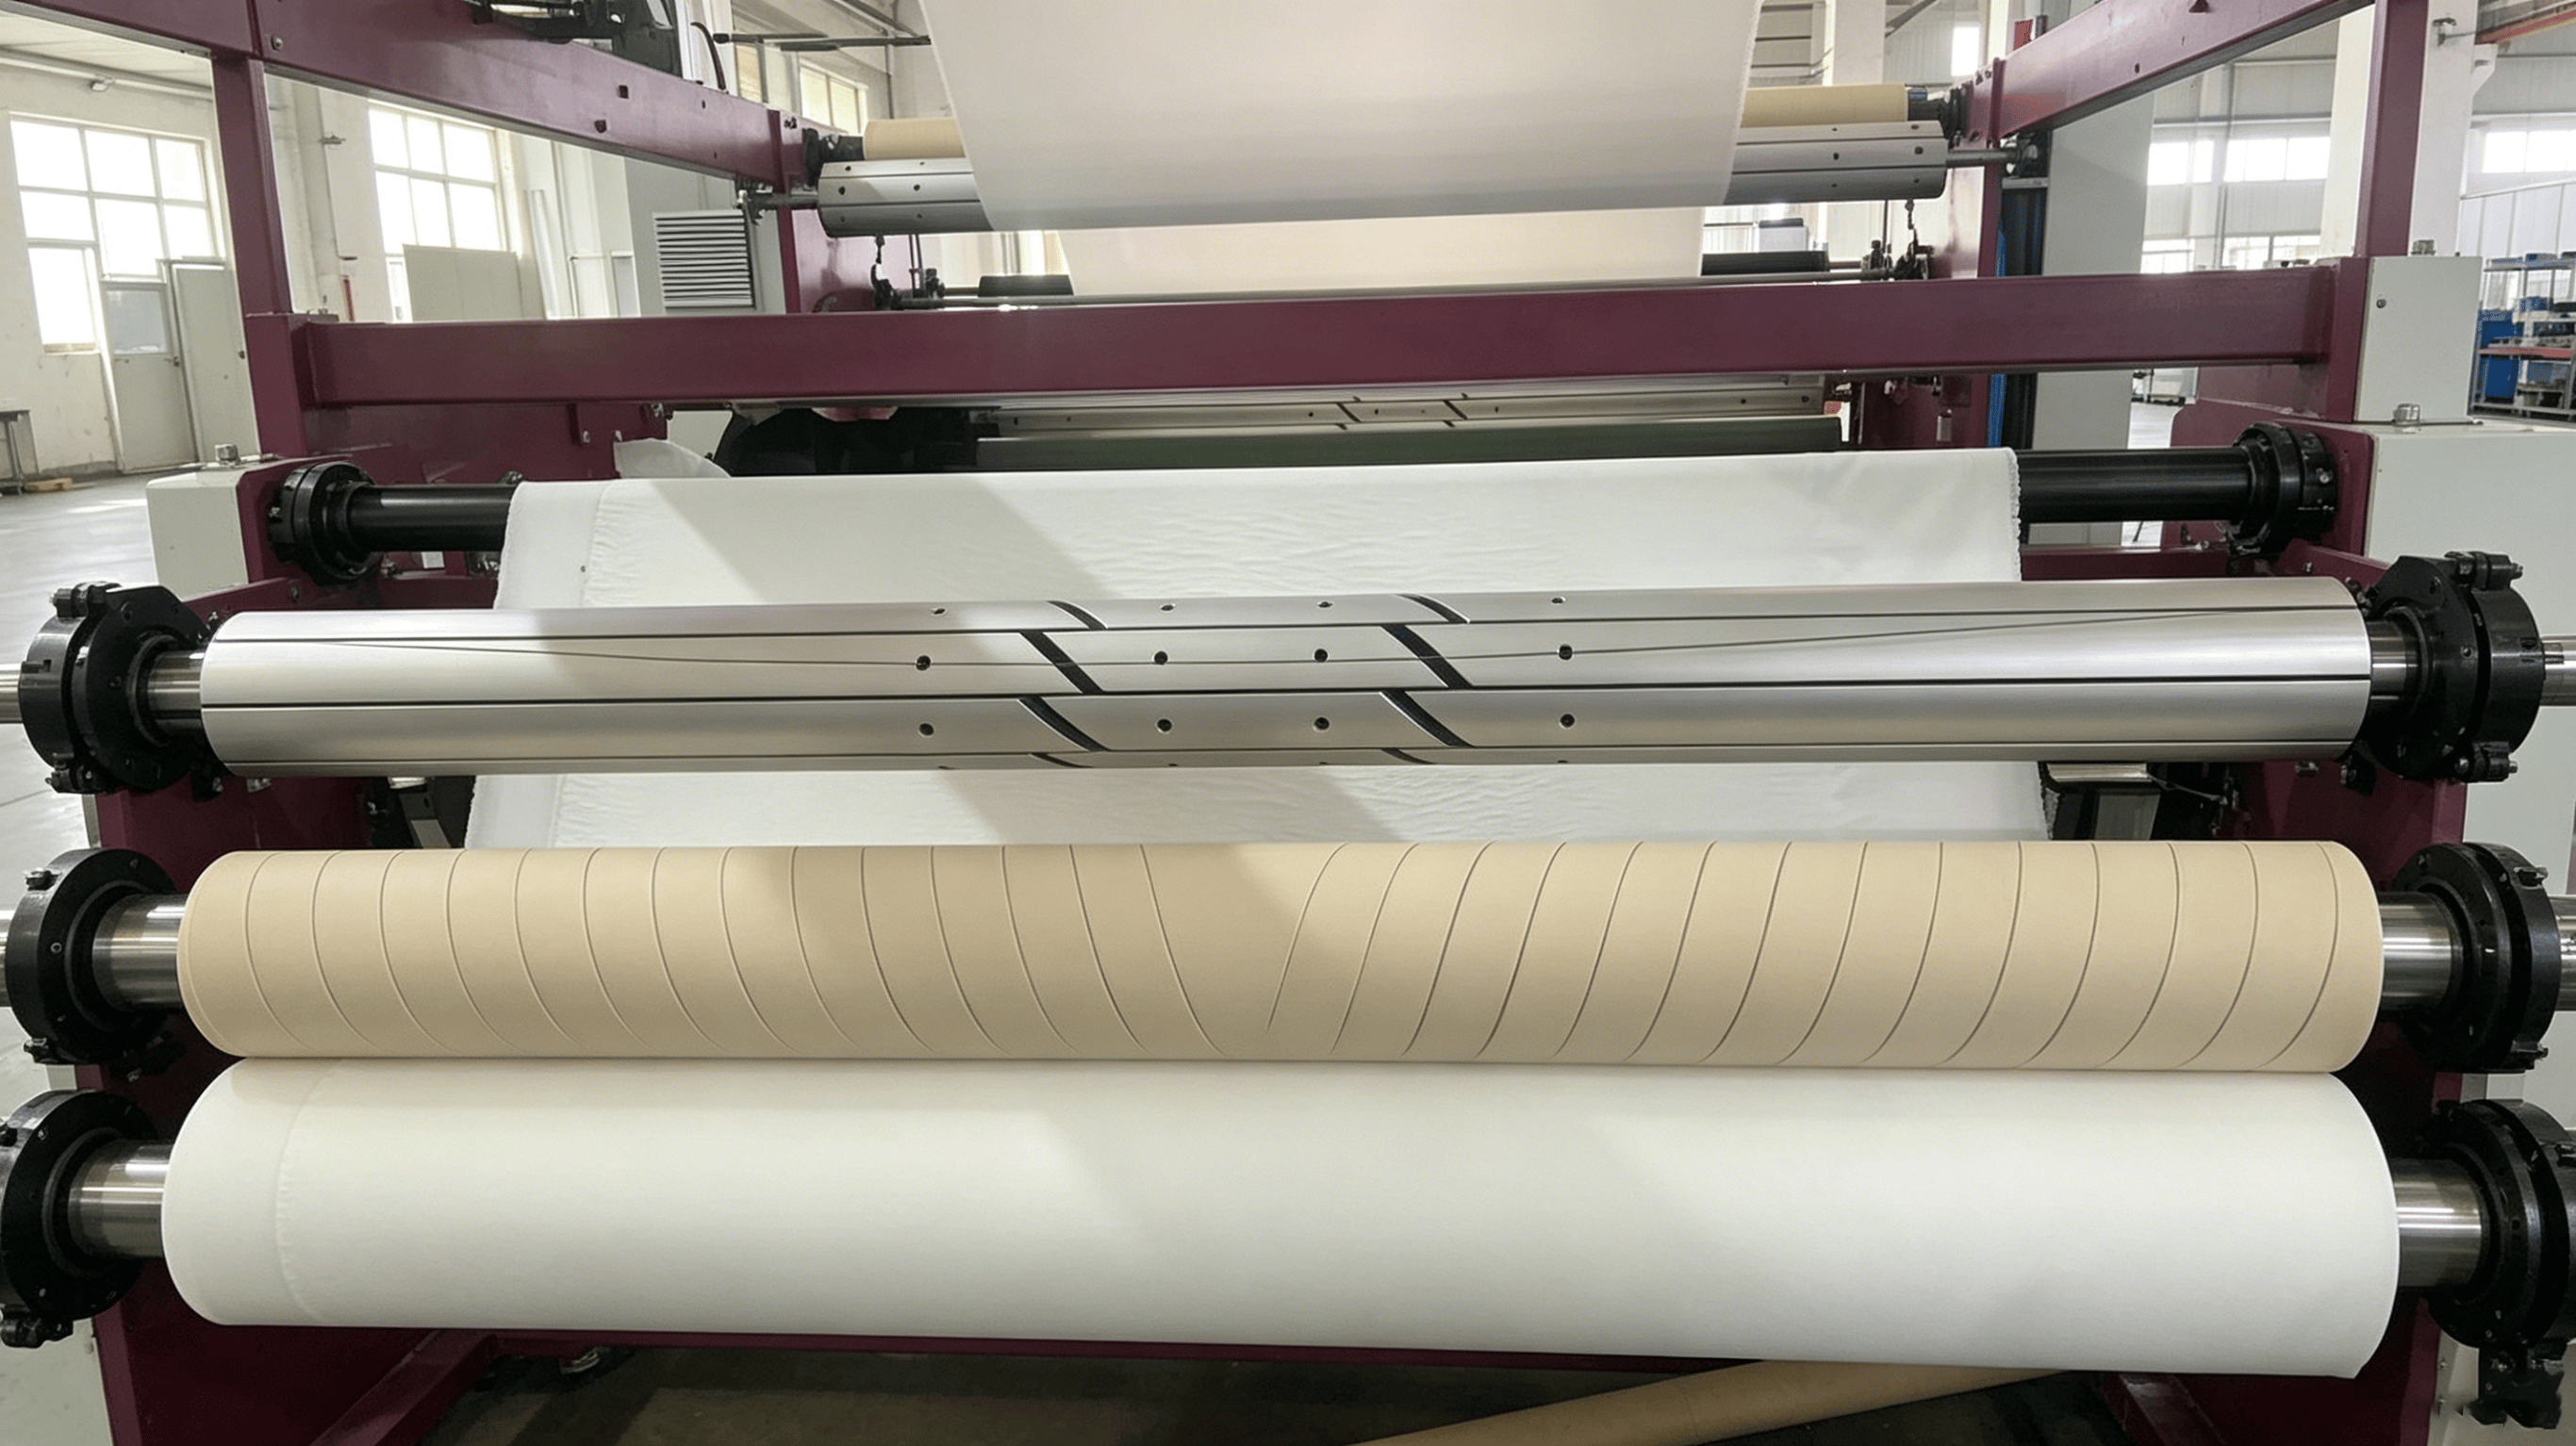
二、PUR 热熔胶复合机工艺参数
三、常见缺陷及对策
1、表面点状 / 片状气泡
2、成品当时好看,存放 / 充气后起泡、鼓包、漏气

3、边部开胶、剥离强度低
4、PVC 膜收缩起皱

版权声明:本站所有设备图片及资料,视频素材信息均均为东莞市永皋机械有限公司版权所有,未经协议本网授权不得转载、摘编或利用其它方式使用。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:东莞市永皋机械有限公司”。违反上述声明者,本网将追究其相关法律责任。