免费咨询热线:0769-85157716
官 方 微 信 号:13332662668
官 方 微 信 号:13332662668
做滤料的人大概都遇到过这样的两难。
同一卷 PTFE 微孔膜,同一批涤纶针刺毡,复合出来却是两种命:一种用手一撕,膜整片脱落;另一种撕不动了,可上机一测透气量,掉了四成,过滤阻力直接超标。
于是采购部门开始怀疑膜,技术部门开始怀疑毡,最后往往是一句"再换一家胶试试"草草收场。
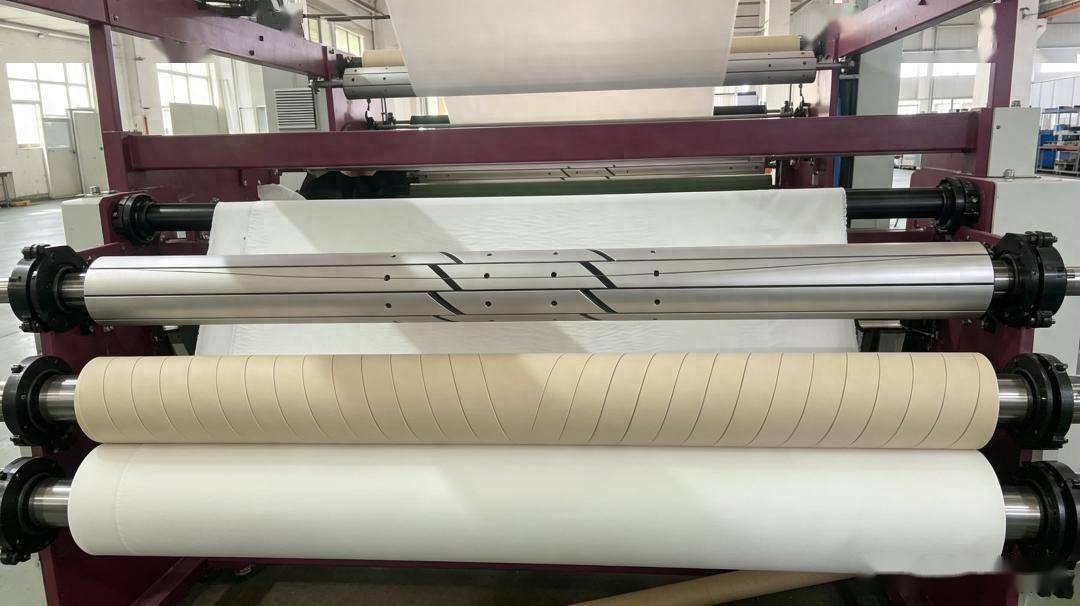
但在我们看来,问题常常不在膜,也不在毡,而在中间那台设备—— 复合是滤料性能的"第二次出生",它决定了基布的过滤精度和膜的表面过滤能力,能不能在同一张布上同时成立。
这篇文章不谈设备参数表,只谈选型的逻辑。看完你会发现,过滤材料复合设备的选择,本质上是解一道二元方程。
一、先承认一件事:过滤材料复合,天生带着三个矛盾
普通面料复合,追求的是"贴得牢、手感软、不起皱"。过滤材料要复杂得多,因为它的成品要同时满足四件事: 过滤效率、透气阻力、剥离强度、耐温耐腐。而这四件事在工艺上是互相拉扯的。
|
矛盾 |
表现 |
工艺上的解 |
|
透气 vs 粘牢 |
胶量给足,剥离强度上去了,微孔却被胶堵住,阻力飙升 |
从"面接触"改成"点接触"——胶点转移、网纹上胶、喷涂施胶 |
|
薄膜 vs 张力 |
PTFE 膜通常只有几微米到二十几微米,张力稍大就拉伸、起皱、破孔 |
分区低张力输送 + 独立展平 + 自动纠偏 |
|
高温 vs 精度 |
覆膜要温度够高才贴得牢,但 PPS、涤纶的耐温余量并不宽 |
辊面温度均匀性,比"最高温度"更重要 |
这三个矛盾,决定了设备的技术路线。选型的起点,不是问"哪家便宜",而是问"我要用哪条路线去解这组矛盾"。
二、第一步:先选工艺路线,再选设备
过滤材料的复合,主流有四条路线。它们的成本、性能边界完全不同,选错了,后面所有参数都是白调。
|
工艺路线 |
结合机理 |
透气保留 |
剥离强度 |
适用场景 |
主要代价 |
|
热压复合(无胶) |
高温高压下膜与基布机械嵌合、局部熔融 |
★★★★★ |
★★★ |
PTFE 覆膜滤料、高温烟气滤料 |
温度压力窗口窄,对基布平整度极敏感 |
|
PUR 热熔胶点状转移 |
湿固化反应型聚氨酯,胶点转移后固化 |
★★★★ |
★★★★★ |
水泥、钢铁、垃圾焚烧除尘滤袋 |
设备投入较高,PUR 需防潮储存 |
|
热熔胶膜复合 |
EVA / PA / PES / TPU 胶膜热熔 |
★★ |
★★★★ |
非透气要求的结构复合 |
胶膜连续成膜,透气损失大 |
|
溶剂型 / 水性胶 |
涂布后烘干的物理粘接 |
★★ |
★★★★ |
部分高温滤材、成本敏感型产品 |
有 VOCs 排放,存在堵孔风险 |
一个常被忽略的判断依据:看你的滤料卖给谁。
标称 250℃ 的设备到处都是,但 辊面温差才决定成败。温差超过 3℃,宽幅材料就会出现"中间贴牢、两边发白"的隐形缺陷,上线前看不出,做成滤袋清灰几百次后才脱层。
选型时可以直接要求厂家提供 辊面温度均匀性测试记录,沿幅宽取 5 点以上,看极差值。行业里做得好的设备,温控精度在 ±1℃ 量级。
2. 张力:薄膜复合的生死线
PTFE 微孔膜的断裂强力很低,被拉伸 2% 就可能改变孔径分布。所以要看三件事:
宽幅薄料跑偏 2mm,边缘就会出现一条废边。EPC 自动纠偏 + 独立展平辊,是宽幅设备的基本配置。 这一项缺失,综合合格率通常会掉 3–5 个百分点,一年下来就是几十万的料钱。
4. 上胶方式:胶点形态比胶量数字更重要
同样是 8g/㎡,连续涂布和菱形网点上胶,透气保留率能差一倍。要看的是 胶点覆盖率、胶点高度、转移均匀性。网纹辊的目数、雕刻方式、压力匹配,都是可以问细节的地方。
5. 压力与辊面:别把微孔压溃了
线压力不足贴不牢,过大会压溃膜的孔隙结构。辊面硬度、中高设计、是否双面加热,都要和你的材料组合匹配。 能用"可调线压力 + 分段压力"的机型,适配性明显更好。
6. 冷却与收卷:决定成品平整度
复合后余温未消就收卷,残余应力会在卷内释放,几天后开卷就是一身褶皱。冷却辊组、表面卷取、锥度张力,这些"配角"决定了成品的外观一致性。
四、那笔最容易算错的账:有效产能
采购最常问的一句话是"这台机器一分钟跑多少米"。但 标称线速是设备的极限,不是你的产量。
真实的产出应该这样算:
有效日产能 ≈ 稳定运行线速 × 有效复合幅宽 × 运行时间 × 综合合格率
举个真实的对比:两台设备标称都是 40m/min,报价只差八万。
|
A 机 |
B 机 |
|
|
有效幅宽 |
1.6 m |
1.8 m |
|
稳定运行线速 |
32 m/min |
30 m/min |
|
综合合格率 |
92% |
99.5% |
|
有效产出指数 |
47.1 |
53.7 |
B 机标称速度更低,有效产出却高出约 14%。再加上 A 机每年多出的返工、废料和停机调试,两台设备的真实成本差距会迅速反转。
这也是为什么老练的采购会问一句话: "你们出厂前,整机满载连续跑过几个小时?"——72 小时满载试机,和通电试机两小时,是两个概念。
五、四个常见的坑,踩一个就够疼
坑一:用打样的小卷试机。打样用的是厂家备的"好料",量产用的是你仓库里的"真料"。批次差异、含水率、卷径变化,都会在量产时暴露。 一定要拿自己当批次的来料去试。
坑二:只比整机报价,不比辊件工艺。辊面跳动 0.02mm 和 0.05mm,报价可能差几万,但前者决定涂布均匀性。机架是否加厚、是否做过时效处理消除内应力,决定三年后还稳不稳。
坑三:忽略 PUR 的储存与车间环境。PUR 是湿固化胶,胶缸密封性、车间湿度、开放时间控制不到位,再好的设备也做不出稳定产品。
坑四:只管复合,不管后段。你的料接下来要打褶、要焊袋口、要做 PTFE 缝线。复合后的挺度、厚度一致性、边缘平整度,会直接影响后段良率。 把后段工艺一并告诉设备厂,方案会完全不同。
六、我们是怎么解这道方程的
永皋机械从 1986 年在东莞做第一台设备,到今天交付超过 3000 台,产品走到 20 多个国家和地区。三十多年里,我们踩过的坑大概比客户多一些,所以更清楚过滤材料这条线难在哪里。
针对"透气与粘牢"的矛盾,我们的主线方案是 PUR 湿固反应型热熔胶复合——胶不含溶剂、不含水,无需烘干,靠 菱形网纹胶点转移上胶。胶是以点状转移到基材上的,压合时只在胶点处形成锚固,膜面绝大部分微孔保持通透。相比传统连续涂布,上胶量更省、透气保留更好,剥离强度靠湿固反应形成不可逆交联来保证,耐水洗、耐温、耐老化。
针对"薄膜与张力"的矛盾,整机配伺服恒张力与 EPC 自动纠偏,放卷到收卷分区控制,专治薄 PTFE 膜、熔喷层的拉伸与起皱。
针对"高温与精度"的矛盾,热源采用导热油循环,加热快、热量均匀;辊面温控精度控制在 ±1℃ 量级,宽幅方向温差尽可能收窄,避免"中间牢、两边虚"。
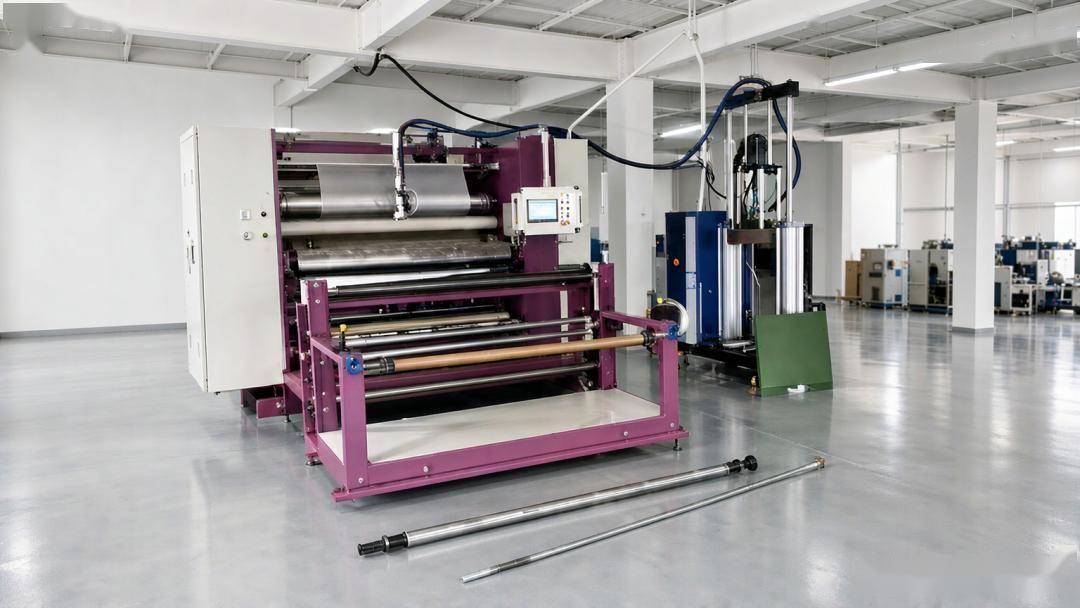
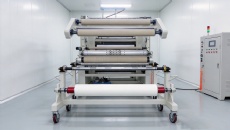
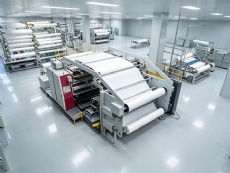
具体到机型: YG-PUR5 过滤材料复合机
有效工作宽度 1800mm,线速 1–40m/min,总功率约 69kW。可处理梭织、针织、无纺布、泡棉、PVC 革及各类工业过滤材料,与 PTFE、TPU、PE 膜复合。熔胶系统独立出来,55 加仑压盘式熔胶机,换胶快、清洗方便。
这些数字不是我们写在样本上的,是客户自己在产线上跑出来的。
至于幅宽、胶型、层数这些,我们没有"标准品思维"——1.6m 到 4.2m 可定制,热压、点胶、喷涂可以按材料组合搭配。每台机器出厂前做满载连续试机,交付后上门安装调试、培训操作工,后续工艺问题远程或现场跟进。
总结
过滤材料这个行业,这几年被环保标准推着往前走。超低排放、覆膜滤料、耐高温耐腐蚀,每一个新要求最后都会落到复合这道工序上。
所以选设备这件事,本质不是买一台机器,而是 选一个愿意跟你一起调工艺的伙伴。因为真正决定成败的参数,从来不在样本上——它在你的膜、你的毡、你的车间湿度,和你的客户验收标准里。
如果你手上正有一批料拿不准,最稳妥的办法不是看参数表,而是 把料寄过来,上机跑一遍。剥离强度、透气衰减、起皱情况,一小时就能看见答案。

版权声明:本站所有设备图片及资料,视频素材信息均均为东莞市永皋机械有限公司版权所有,未经协议本网授权不得转载、摘编或利用其它方式使用。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:东莞市永皋机械有限公司”。违反上述声明者,本网将追究其相关法律责任。